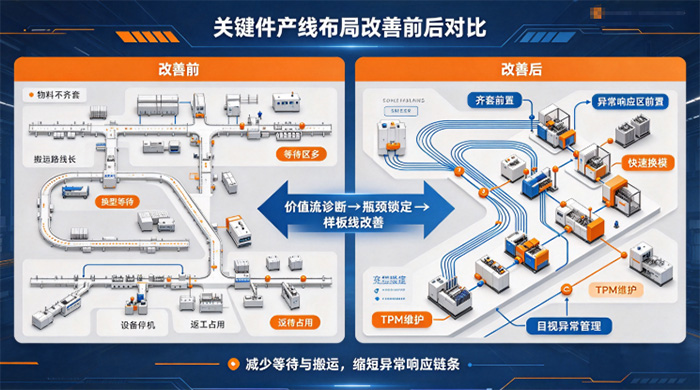
航天精密的关键件产线承担多品种小批量订单,工序链条长、节点刚性。项目启动前统计显示,关键件交付准时率约82%,延误原因集中在物料不齐套、换型等待、设备停机与返工占用产能四类。管理层意识到,单靠加班与催单难以持续,需要从流程本身寻找解法。
天行健咨询顾问团队驻厂后,先用价值流分析绘制当前状态图,区分增值与非增值时间,发现工序等待与搬运在总周期中占比较高。项目组据此选定一条关键件产线作为样板线,避免全面铺开带来的执行失焦,并明确改善责任人、时间节点与验收口径。
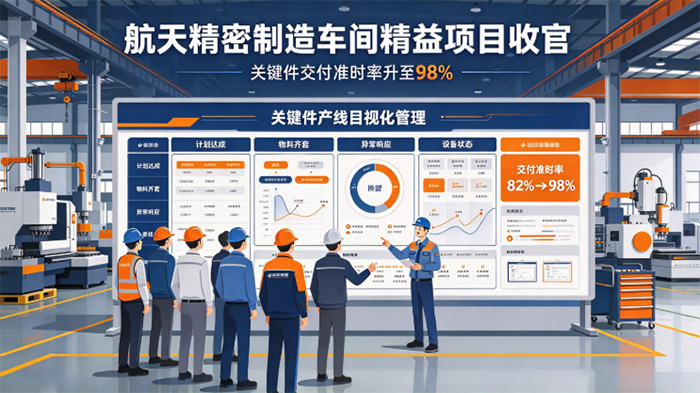
一是重建PMC计划与物料齐套机制,把齐套检查前置到排产环节;二是推行快速换模,把换型动作拆分为内部与外部作业;三是通过TPM降低非计划停机;四是建立目视化异常管理与班组日会,缩短异常响应链条。每项举措均以数据看板跟踪,周度复盘。
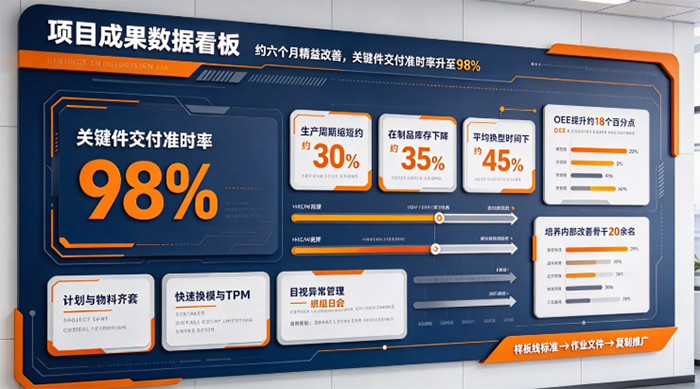
约六个月后,关键件交付准时率提升至98%,生产周期缩短约30%,在制品库存下降约35%,平均换型时间下降约45%,OEE提升约18个百分点。样板线标准被整理为作业文件,逐步向其他产线推广,同时培养出20余名内部改善骨干。天行健咨询在项目收尾阶段将重点转向人才梯队与机制固化,以降低成果反弹风险。
你在推进样板线时,遇到过推广难还是启动难?欢迎留言交流。